- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
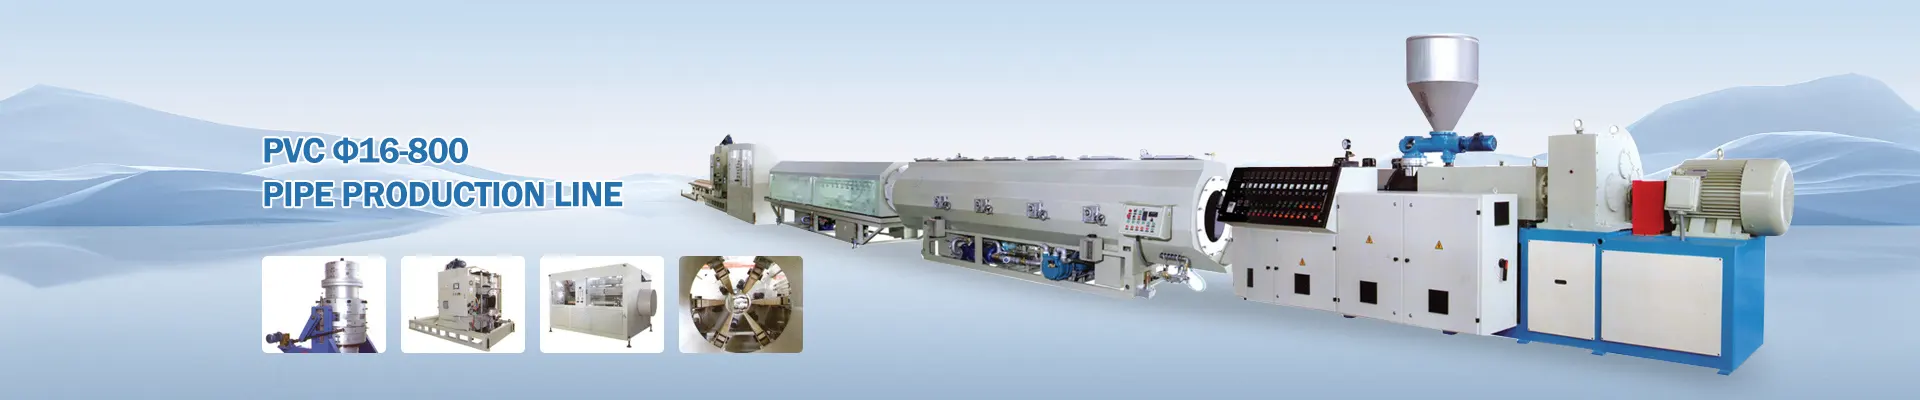
PS ஷீட் எக்ஸ்ட்ரூஷன் லைன்: பொதுவான உற்பத்தி சிக்கல்கள் மற்றும் நிலையான தாள் தரத்திற்கான நடைமுறை தீர்வுகள்
பாலிஸ்டிரீன் (PS) தாள் வெளியேற்ற கோடுகள்பிளாஸ்டிக் செயலாக்கத் தொழிலில் பரவலாகப் பயன்படுத்தப்படுகின்றன, ஆனால் உண்மையான உற்பத்தியில், ஒவ்வொரு கட்டமும் - மூலப்பொருள் தயாரிப்பிலிருந்து முறுக்கு வரை - தரம் மற்றும் செயல்திறனைப் பாதிக்கும் சிக்கல்களை முன்வைக்கலாம். இந்தக் கட்டுரை பொதுவான தவறுகள், அவற்றின் மூலக் காரணங்கள் மற்றும் முன்வரிசை இயக்க அனுபவத்தின் அடிப்படையில் நடைமுறை எதிர் நடவடிக்கைகள் ஆகியவற்றை ஆராய்கிறது, உற்பத்திக் குழுக்கள் சிக்கல்களை விரைவாகக் கண்டறிந்து செயல்முறைகளை திறம்பட மேம்படுத்த உதவுகிறது.
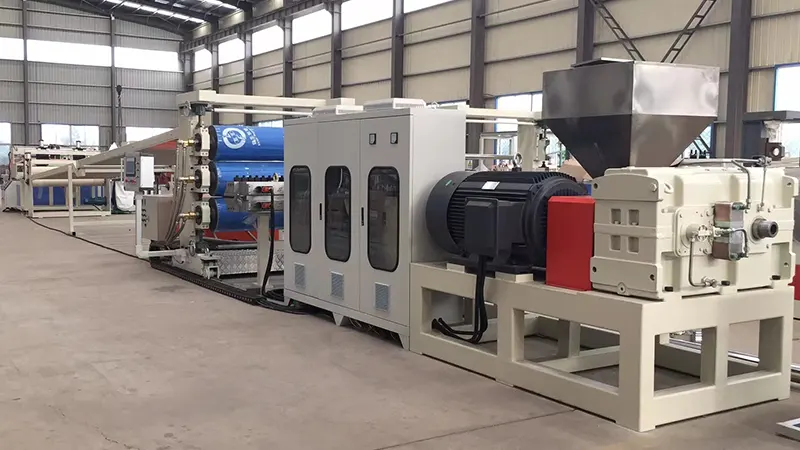
1. மூலப்பொருள் தயாரிப்பு: நடைமுறைக் கருத்தாய்வுகள்
பிரச்சனை 1: தாள் மேற்பரப்பில் வெள்ளி கோடுகள் அல்லது குமிழ்கள்
இது அதிகப்படியான ஈரப்பதத்தின் உன்னதமான அறிகுறியாகும். PS லேசான ஹைக்ரோஸ்கோபிக்; சிறிய அளவு ஈரப்பதம் கூட உருகும் வெப்பநிலையில் ஆவியாகி, மேற்பரப்பில் வெள்ளி புள்ளிகள் அல்லது முடிக்கப்பட்ட தாளில் உள் குமிழ்களை ஏற்படுத்தும்.
தீர்வுகள்:
-
உலர்த்தும் அமைப்பு சரியாக செயல்படுவதை உறுதி செய்யவும். பரிந்துரைக்கப்பட்ட உலர்த்தும் நிலைமைகள்: 75-80 ° C 2-3 மணி நேரம்.
-
பணிநிறுத்தத்திற்குப் பிறகு மறுதொடக்கம் செய்யும் போது, ஈரப்பதத்தால் மாசுபட்ட பொருள் டைக்குள் நுழைவதைத் தடுக்க உருகிய முதல் பகுதியை சுத்தம் செய்யவும்.
-
ஈரப்பதமான பருவங்களில், உலர்த்தும் நேரத்தை நீட்டிக்கவும், ஈரப்பதத்தை தொடர்ந்து கண்காணிக்கவும். இலக்கு ஈரப்பதம் 0.05% க்கும் குறைவாக இருக்க வேண்டும்.
சிக்கல் 2: அதிகப்படியான ரீகிரைண்ட் பயன்பாட்டால் சிதைந்த இயந்திர பண்புகள்
எட்ஜ் டிரிம் மற்றும் ஸ்கிராப்பைப் பயன்படுத்துவது ஒரு பயனுள்ள செலவு-சேமிப்பு நடவடிக்கையாகும், ஆனால் ரீகிரைண்ட் ஒவ்வொரு செயலாக்க சுழற்சியிலும் வெப்பச் சிதைவுக்கு உட்படுகிறது, இது சங்கிலி வெட்டலுக்கு வழிவகுக்கிறது. இது குறைந்த தாக்க வலிமையுடன் உடையக்கூடிய தாள்களில் விளைகிறது.
தீர்வுகள்:
-
15% முதல் 25% வரை உள்ளடக்கத்தை மீண்டும் கிரைண்ட் செய்து, தயாரிப்புத் தேவைகளின் அடிப்படையில் சரிசெய்யவும். உயர்-தெளிவு வெளிப்படையான தாள்களுக்கு, விகிதத்தை மேலும் குறைக்கவும் அல்லது முழுவதுமாக மீண்டும் அரைப்பதைத் தவிர்க்கவும்.
-
மாசுபடுவதைத் தடுக்க பயன்படுத்துவதற்கு முன் உலர் மற்றும் தூசியை நன்கு அரைக்கவும்.
-
ரீகிரைண்டினால் ஏற்படும் கடினத்தன்மை இழப்பை ஈடுசெய்ய தாக்க மாற்றிகளைச் சேர்ப்பதைக் கவனியுங்கள்.
2. வெளியேற்றம் பிரிவு: பொதுவான சிக்கல்கள் மற்றும் சரிசெய்தல்
சிக்கல் 3: வெளியீட்டு ஏற்ற இறக்கம் சீரற்ற தாள் தடிமனுக்கு வழிவகுக்கிறது
இது வெளியேற்ற அமைப்பில் அடிக்கடி ஏற்படும் பிரச்சனையாகும், இது பொதுவாக நிலையற்ற திருகு வேகம், சீரற்ற உணவு அல்லது ஏற்ற இறக்கமான பீப்பாய் வெப்பநிலை ஆகியவற்றுடன் தொடர்புடையது.
சரிசெய்தல் படிகள்:
-
ஃபீட் ஹாப்பரில் "பிரிட்ஜிங்" உள்ளதா என சரிபார்க்கவும் (பொருள் தொங்கிக்கொண்டு கீழே பாயவில்லை). பிரிட்ஜ் பிரேக்கரை நிறுவவும் அல்லது தேவைப்பட்டால் கட்டாய உணவுக்கு மாறவும்.
-
எக்ஸ்ட்ரூடர் பீப்பாயில் வெப்பநிலை அமைப்புகளைச் சரிபார்க்கவும். ஊட்ட மண்டலத்தில் அதிக வெப்பமடைவதால், முன்கூட்டியே உருகும் மற்றும் ஒழுங்கற்ற தீவனம் ஏற்படலாம்.
-
எக்ஸ்ட்ரூடருக்கும் டைக்கும் இடையில் ஒரு உருகும் பம்பை நிறுவவும். இது திருகு-துடிப்பு அழுத்தம் ஏற்ற இறக்கங்களை திறம்பட தனிமைப்படுத்துகிறது, நிலையான டை இன்லெட் அழுத்தத்தை உறுதி செய்கிறது - இது தடிமன் துல்லியத்திற்கான மிகவும் பயனுள்ள முதலீடுகளில் ஒன்றாகும்.
பிரச்சனை 4: அதிகப்படியான வெப்பநிலையில் இருந்து உருகும் சிதைவு மற்றும் மஞ்சள்
PS ஒப்பீட்டளவில் குறுகிய செயலாக்க சாளரத்தைக் கொண்டுள்ளது. 240°Cக்கு மேல், வெப்பச் சிதைவு குறிப்பிடத்தக்கதாகி, மஞ்சள் நிறமாக உருகும் மற்றும் வெளிப்படைத்தன்மையைக் குறைக்கிறது.
தீர்வுகள்:
-
பீப்பாய் வெப்பநிலையை தீவன மண்டலத்திலிருந்து அளவீட்டு மண்டலத்திற்கு படிப்படியான சாய்வில் அமைக்கவும், அதிகபட்ச வெப்பநிலை 220-230 டிகிரி செல்சியஸில் வைக்கப்படும்.
-
திருகு வேகத்தை சரிபார்க்கவும்-அதிக RPM இலிருந்து அதிகப்படியான வெட்டு தேவையற்ற உராய்வு வெப்பத்தை உருவாக்குகிறது.
-
15 நிமிடங்களுக்கு மேல் நிறுத்தப்பட்டால், பீப்பாய் வெப்பநிலையைக் குறைக்கவும் அல்லது பொருள் உட்காருவதையும் சிதைப்பதையும் தடுக்க உருகலை சுத்தப்படுத்தவும்.
3. டை மற்றும் காலெண்டர் கட்டுப்பாடு: முக்கிய புள்ளிகள்
சிக்கல் 5: குறிப்பிடத்தக்க குறுக்கு தடிமன் மாறுபாடு
இது பொதுவாக முறையற்ற டை லிப் இடைவெளி சரிசெய்தல் அல்லது டை அகலம் முழுவதும் சீரற்ற உருகும் வெப்பநிலை விநியோகம்.
தீர்வுகள்:
-
இலக்கு தடிமன் அடிப்படையில் உதடு இடைவெளிகளை சரிசெய்யவும். ஒரு பொதுவான இழப்பீட்டுக் கொள்கையானது விளிம்பு சுருக்கத்தை ஈடுசெய்ய, விளிம்புகளை விட சற்று மெல்லியதாக மையத்தை அமைப்பதாகும்.
-
அனைத்து டை ஹீட்டிங் பேண்டுகளும் ஒரே மாதிரியாக வேலை செய்கிறதா என சரிபார்க்கவும். சீரற்ற இறக்க வெப்பநிலை சீரற்ற உருகும் ஓட்ட விகிதங்களை ஏற்படுத்துகிறது.
-
அகலமான தாள்களுக்கு, அகலம் முழுவதும் உருகும் வெப்பநிலை சீரான தன்மையை மேம்படுத்த, டையின் மேல்புறத்தில் நிலையான கலவையை நிறுவவும்.
சிக்கல் 6: தாளில் உள்ள காலண்டர் ரோல்ஸ் அல்லது ரோல் மார்க்ஸில் பொருள் ஒட்டிக்கொண்டிருக்கும்
இந்த குறைபாடுகள் மேற்பரப்பு தரத்தை நேரடியாக பாதிக்கின்றன மற்றும் வெளிப்படையான தாள் பயன்பாடுகளுக்கு ஏற்றுக்கொள்ள முடியாதவை.
சிக்கலைத் தீர்க்கும் திசைகள்:
-
கீறல்கள், குழிகள் அல்லது எச்சங்கள் உள்ளதா என காலண்டர் ரோல் பரப்புகளை ஆய்வு செய்யவும். பிரத்யேக ரோல் கிளீனர்கள் மூலம் வழக்கமான மெருகூட்டல் மற்றும் சுத்தம் செய்யவும்.
-
மூன்று ரோல் வெப்பநிலையை கவனமாகக் கட்டுப்படுத்தவும்: பொதுவாக மேல் ரோல் நடுத்தர ரோலை விட சற்று சூடாகவும், கீழ் ரோல் குளிர்ச்சியாகவும் இருக்கும். சரியான அமைப்புகள் தாள் தடிமன் மற்றும் கோட்டின் வேகத்தைப் பொறுத்தது.
-
ரிலீஸ் ஏஜென்ட் அல்லது ஆன்டி-பிளாக் பூச்சு பயன்படுத்தினால், சீரான பயன்பாட்டை உறுதி செய்யவும். அதிகப்படியான பயன்பாடு மூடுபனி அல்லது மேற்பரப்பு பளபளப்பைக் குறைக்கும்.
4. நுரை PS தாள்: குறிப்பிட்ட சவால்கள்
சிக்கல் 7: கரடுமுரடான அல்லது சீரற்ற செல் அமைப்பு
நுரைத்த PS தாள்களுக்கு, செல் நேர்த்தியும் சீரான தன்மையும் முக்கியமான செயல்திறன் குறிகாட்டிகளாகும். கரடுமுரடான அல்லது சீரற்ற செல்கள் இயந்திர வலிமை மற்றும் வெப்ப காப்பு பண்புகளை கணிசமாக குறைக்கின்றன.
முக்கிய கட்டுப்பாட்டு புள்ளிகள்:
-
நியூக்ளியேட்டிங் ஏஜென்ட் (டால்க்) சிதறல் முக்கியமானது. அல்ட்ரா-ஃபைன் டால்க்கைப் பயன்படுத்தவும் (துகள் அளவு 5μm க்கும் குறைவானது) மற்றும் கலவை கட்டத்தின் போது முழுமையான கலவையை உறுதி செய்யவும்.
-
இரண்டாம் நிலை எக்ஸ்ட்ரூடரில் வெப்பநிலைக் கட்டுப்பாடு (குளிர்ச்சி நிலை) நுரையின் தரத்திற்கு மிக முக்கியமான காரணியாகும். வெப்பநிலை ஏற்ற இறக்கங்கள் ±1°C க்குள் இருக்க வேண்டும்.
-
ஊதும் முகவர் ஊசி நிலைத்தன்மையை சரிபார்க்கவும்; ஊசி அமைப்பில் அழுத்தம் ஏற்ற இறக்கங்கள் நேரடியாக செல் அளவு விநியோகத்தை பாதிக்கிறது.
பிரச்சனை 8: நுரைத்த தாள்களில் அதிகப்படியான சுருக்கம்
அதிகப்படியான சுருக்கம் பரிமாண இணக்கமின்மைக்கு வழிவகுக்கிறது, குறிப்பாக கீழ்நிலை தெர்மோஃபார்மிங் செயல்பாடுகளின் போது கவனிக்கப்படுகிறது.
தீர்வுகள்:
-
ஹால்-ஆஃப் வேகம் மற்றும் ப்ளோ-அப் விகிதத்தை (BUR) சரிசெய்யவும். சரியான டிரா விகிதங்கள் செல் நோக்குநிலையை ஊக்குவிக்கின்றன, இது பிந்தைய சுருக்கத்தை குறைக்கிறது.
-
நியூக்ளியேட்டிங் ஏஜென்ட் அளவை சற்று அதிகரிக்கவும் - நுண்ணிய செல் கட்டமைப்புகள் சிறந்த பரிமாண நிலைப்புத்தன்மைக்கு பங்களிக்கின்றன.
-
முறுக்கு பதற்றத்தை மிதமாக வைத்திருங்கள். தாள் ரோலில் அழுத்தத்தில் இருக்கும்போது அதிகப்படியான பதற்றம் சுருங்குதலைத் தூண்டும்.
5. தினசரி பராமரிப்பு மற்றும் உற்பத்தி மேம்படுத்தல்
வழக்கமான பராமரிப்பு சரிபார்ப்பு பட்டியல்:
-
அழுத்தம் அதிகமாக இருக்கும்போது மட்டும் இல்லாமல், பேக்பிரஷர் உயர்வின் அடிப்படையில் ஸ்கிரீன் பேக்குகளை மாற்றவும். நிலைத்தன்மைக்கு ஒரு நிலையான மாற்று அட்டவணையை அமைக்கவும்.
-
அவ்வப்போது ஸ்க்ரூவை இழுத்து, பீப்பாயை அணியவும். தேய்ந்த திருகுகள் பிளாஸ்டிசிங் திறன் மற்றும் வெளியீட்டு தரத்தை கணிசமாகக் குறைக்கின்றன.
-
காலண்டர் ரோல் தாங்கு உருளைகள் மற்றும் டிரைவ் செயின்கள் பெரும்பாலும் கவனிக்கப்படாத உடைகள். தொடர்ந்து உயவூட்டு மற்றும் ரோல் இணையாக சரிபார்க்கவும்.
ஆற்றல் திறன் குறிப்புகள்:
-
பிளாஸ்டிசைசிங் தரம் அனுமதிக்கும் இடங்களில் குறைந்த பீப்பாய் வெப்பநிலை அமைக்கும் புள்ளிகள். ஒவ்வொரு 5 டிகிரி செல்சியஸ் குறைப்பும் சுமார் 3-5% ஆற்றல் நுகர்வில் சேமிக்க முடியும்.
-
சுற்றுச்சூழலுக்கு ஏற்படும் வெப்ப இழப்பைக் குறைக்க எக்ஸ்ட்ரூடர் பீப்பாய்களை இன்சுலேட் செய்யவும்.
-
குளிரூட்டப்பட்ட ஸ்கிராப்பை மீண்டும் சூடாக்குவதைத் தவிர்க்க, முடிந்தவரை ஆன்லைனில் கிரைண்ட் எட்ஜ் டிரிம் செய்யவும்.
ஒரு நிலையான செயல்பாடுPS தாள் நீட்டிப்பு வரிதுல்லியமான உபகரண நிலை கண்காணிப்பு மற்றும் தொடர்ச்சியான செயல்முறை மேம்படுத்தல் ஆகியவற்றை சார்ந்துள்ளது. நடைமுறையில், பெரும்பாலான தரச் சிக்கல்கள் உபகரணக் குறைபாடுகளால் அல்ல, ஆனால் செயல்பாட்டு விவரங்கள் மற்றும் சுற்றுச்சூழல் மாற்றங்களிலிருந்து உருவாகின்றன. தயாரிப்புக் குழுக்கள் விவரமான செயல்முறை அளவுருப் பதிவுகளைப் பராமரிக்க ஊக்குவிக்கப்படுகின்றன, இதன் விளைவாக ஒவ்வொரு சரிசெய்தலையும் தயாரிப்பு தரத்துடன் தொடர்புபடுத்துகிறது. காலப்போக்கில், இது மிகவும் மதிப்புமிக்க, தாவர-குறிப்பிட்ட குறிப்பு கையேடாக மாறுகிறது-எந்தவொரு பொதுவான இயக்க வழிகாட்டியையும் விட மிகவும் பயனுள்ளதாக இருக்கும்.
விசாரணையை அனுப்பு

X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள்.
தனியுரிமைக் கொள்கை